
Flow Wrapper Horizontal: Optimización Del Rendimiento, Velocidad De Línea Y Reducción De Mermas

Tipos de movimiento y su influencia en la velocidad de línea
Los dos enfoques más habituales para el movimiento en máquinas de envoltura horizontal son el continuo y el intermitente. En movimiento continuo, el film y a menudo el producto se desplazan sin detenerse, lo que puede permitir cadencias mayores cuando el producto es homogéneo. En movimiento intermitente, la máquina detiene parcialmente el flujo para realizar sellados o cortes con mayor control térmico; esto puede mejorar la calidad de sellado en productos delicados. La elección entre ambos tipos puede depender de la variabilidad del producto, el ancho del film y la necesidad de precisión en el sello.
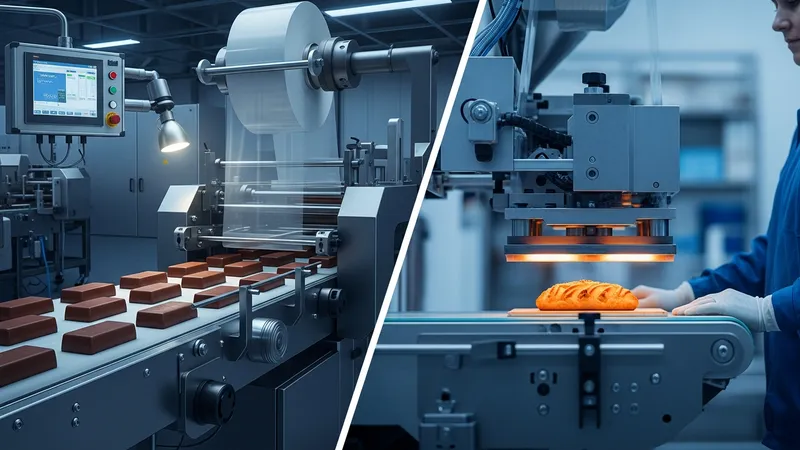
La velocidad de línea efectiva puede fluctuar por factores externos a la envolvedora, como alimentación irregular, tiempo de acumulación en transportadores o cambios de formato frecuentes. En plantas con productos variados, es común observar velocidades de producción que varían ampliamente según el formato; por lo tanto, la evaluación del rendimiento suele hacerse en condiciones mixtas representativas del mix de producción, en vez de en la condición optimizada de laboratorio.
Un aspecto operativo relevante es la sincronización con sistemas anteriores y posteriores en la línea. Por ejemplo, una dosificadora o una etiquetadora que no entregue productos de manera constante puede forzar a la envolvedora a desacelerar, incrementando tiempos de ciclo improductivos. En la práctica, la integración mecánica y de control entre equipos suele mejorar la estabilidad del ritmo y reducir picos de rechazo que afectan la eficiencia global de la línea.
Consideraciones internas como la masa y forma del producto también influyen en la estrategia de movimiento. Productos flexibles, frágiles o con contenido líquido pueden requerir perfiles de aceleración y desaceleración más suaves, lo que puede limitar la velocidad máxima sin afectar calidad. Estos factores deben evaluarse durante pruebas de aceptación y ajuste de procesos para establecer parámetros operativos que equilibran cadencia y protección del producto.